Mengapa Mesin Amplas Terlalu Panas? Penyebab dan Solusi Praktis
Ketika benda kerja menjadi panas selama penggilingan mesin, reaksi pertama banyak orang adalah kecepatan spindel terlalu tinggi atau butiran amplas salah. Namun, jika dilihat lebih dekat di bengkel, terungkap bahwa akar penyebab panas seringkali bukan pada pengaturan mesin, melainkan kondisi pemotongan mesin.amplas mesin. Saat butiran abrasif berpindah dari pemotongan ke gesekan, hampir seluruh energi mekanik diubah menjadi panas, menyebabkan suhu benda kerja meningkat dengan cepat. Untuk mengatasi masalah ini, penting untuk menyelidiki secara sistematis tiga faktor utama: pemotongan, pelepasan chip, dan tekanan.

Pertama, periksa apakahamplas mesinmenjadi tidak efektif. Jika berfungsi dengan baik, butiran abrasifnya tajam dan terpotong-potong, bukannya menggiling material menjadi bubuk. Ketika butiran menjadi kusam atau permukaannya tersumbat oleh serpihan, amplas akan meluncur melintasi permukaan benda kerja; teksturnya akan berubah dari kasar menjadi halus, suara akan berubah dari garing menjadi kusam, dan lapisan mengkilat akan terlihat pada permukaan amplas. Jika penggilingan terus berlanjut pada titik ini, panas akan terakumulasi di area kontak, menyebabkan kayu hangus dan berpotensi menimbulkan bintik-bintik biru pada logam. Waktu penggantian amplas sebaiknya tidak didasarkan pada perkiraan waktu, melainkan berdasarkan tiga indikator berikut: suara, rasa, dan tampilan permukaan amplas. Mengganti terlebih dahulu amplas mesin dengan lembaran baru yang berkualitas jauh lebih murah dibandingkan mengerjakan ulang benda kerja yang hangus.
Kontrol tekanan adalah area kedua yang sering menimbulkan masalah. Banyak orang beranggapan bahwa penggilingan yang lambat disebabkan oleh kekuatan yang tidak mencukupi, sehingga mereka menekan lebih keras. Namun, semakin besar tekanannya, semakin besar area kontaknya, semakin parah beban berlebih pada butiran abrasif, dan semakin banyak ruang untuk pelepasan chip yang terkompresi. Hasilnya amplas lebih cepat tersumbat, beban motor bertambah, dan benda kerja lebih cepat panas. Pendekatan yang benar adalah membiarkan mesin melakukan pekerjaan, menggunakan tangan Anda hanya untuk memandu arah, memberikan tekanan secukupnya untuk menjaga kontak antara amplas dan benda kerja. Saat mengampelas area yang luas, pertahankan kecepatan yang stabil dan merata dan jaga agar titik kontak terus bergeser sehingga panas mempunyai waktu untuk menghilang ke area sekitarnya.
Penghapusan chip dan pembuangan panas adalah aspek kunci ketiga. Akumulasi debu merupakan kontributor tersembunyi terhadap penumpukan panas; serpihan penggilingan yang terperangkap di celah antara amplas tidak hanya menghalangi jalur pelepasan serpihan tetapi juga bertindak sebagai lapisan isolasi, memerangkap panas di area kontak. Menjaga sistem pengumpulan debu tidak terhalang dan membersihkan permukaan pengamplasan serta ventilasi mesin secara teratur dapat meningkatkan pembuangan panas secara signifikan. Dalam aplikasi penggilingan basah, air tidak hanya berfungsi sebagai pelumas namun, yang lebih penting, secara terus menerus membawa panas yang dihasilkan selama penggilingan. Ketika aliran air tidak mencukupi, lapisan air tidak dapat menutupi seluruh permukaan kontak, menyebabkan area penggilingan kering setempat menjadi cepat panas. Mempertahankan aliran air yang cukup untuk menghilangkan serpihan penggilingan dan panas merupakan persyaratan mendasar untuk mengontrol suhu selama penggilingan basah.
Kompatibilitas antara peralatan dan amplas juga mempengaruhi pembangkitan panas. Menggunakanamplas mesindengan butiran yang terlalu halus untuk penggerindaan kasar mengakibatkan ruang yang tidak cukup untuk serpihan, menyebabkan butiran tersebut terisi dengan cepat dan beralih ke kondisi penggerindaan berbasis gesekan. Pilih ukuran grit yang sesuai berdasarkan tahap pemrosesan: gunakan grit yang lebih kasar untuk penggilingan kasar guna menghilangkan material dengan cepat, lalu beralih ke grit yang lebih halus untuk penggilingan halus. Jika peralatan mendukung kontrol kecepatan variabel, mengurangi kecepatan rotasi secara tepat saat mengerjakan benda kerja tipis, material sensitif panas, atau selama finishing halus dapat meminimalkan panas gesekan yang dihasilkan per satuan waktu.
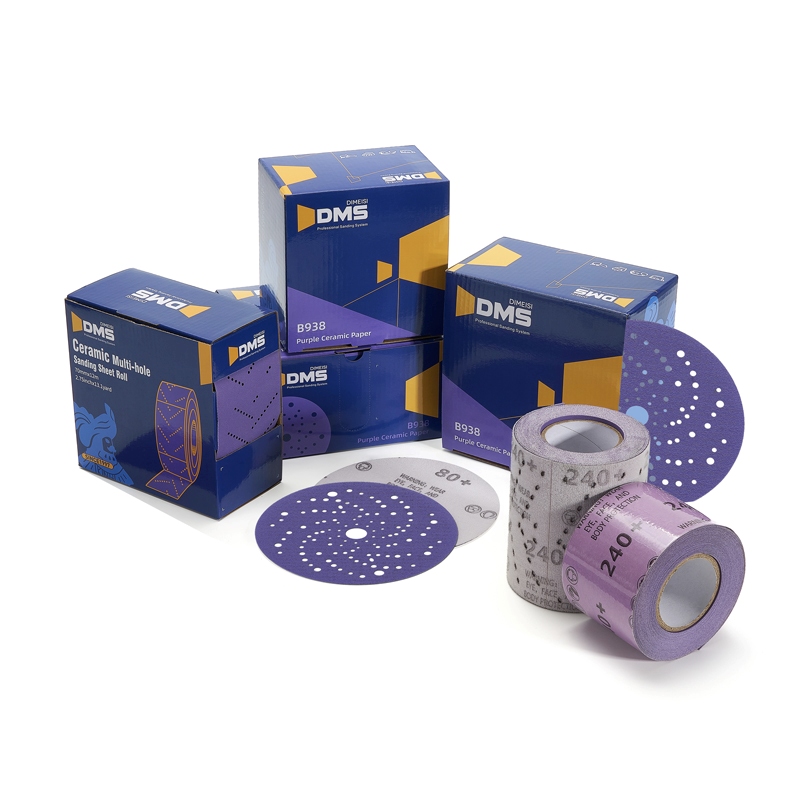
Jika masalah timbulnya panas masih terjadi setelah melakukan penyesuaian di atas, pertimbangkan apakah jenis abrasif cocok untuk kondisi pengoperasian saat ini. Bahan abrasif aluminium oksida biasa tidak luruh dengan sendirinya setelah menjadi kusam, sehingga rentan terhadap siklus tumpul, gesekan, dan kenaikan suhu. Sebaliknya, bahan abrasif keramik memiliki sifat yang dapat mengasah sendiri: ketika mikrokristal menjadi kusam, mikrokristal tersebut patah secara mikroskopis untuk memperlihatkan tepi tajam yang baru. Hal ini memungkinkan mereka mempertahankan jendela pemotongan yang lebih lama selama penggilingan mesin terus menerus, sehingga menghasilkan panas yang relatif stabil. Tim editorial di DMS merekomendasikan agar sebelum membeli, Anda melakukan uji perbandingan menggunakan sejumlah kecil sampel di stasiun kerja yang sama. Amati durasi penggilingan efektif satu lembaramplas mesindan kenaikan suhu benda kerja sebelum memutuskan apakah akan menggantinya dalam jumlah besar.
Berita Terkait
- Mendapatkan Tanda Gelombang? Masalah yang Perlu Diperiksa Saat Menggunakan Amplas Pneumatik
- Apa Manfaat Amplas Keramik Ramah Lingkungan untuk Pengamplasan Rendah Debu?
- Apa Penyebab Terkelupasnya Lapisan Tahan Air pada Amplas Basah? Tip Penggunaan Utama
- Amplas Keramik vs Amplas Silikon Karbida: Cara Memilih untuk Pekerjaan Penggilingan Anda
- Mengapa Amplas Halus Anti Statis Penting dalam Manufaktur Elektronik
- Apakah Amplas Otomotif Pengumpul Debu Berpori Layak untuk Dipindahkan?
Tinggalkan aku pesan
produk baru




Rekomendasi Berita